




Stroj za sočelno spajanje cevi iz HDPE (imenovan tudi varilec za sočelno zlitje, stroj za sočelno zlitje HDPE ali oprema za varjenje polietilenskih cevi) je specializirano orodje za spajanje cevi iz HDPE in fitingov s postopkom sočelnega zlivanja. Ta metoda termičnega spajanja vključuje segrevanje koncev dveh cevi iz HDPE do natančno staljenega stanja, nato pa ju stisnemo skupaj pod nadzorovanim pritiskom, da tvorita brezhibno, trajno vez. Nastali spoj je tako močan kot cev sama, saj odpravlja puščanje in zagotavlja dolgoročno-strukturno celovitost.
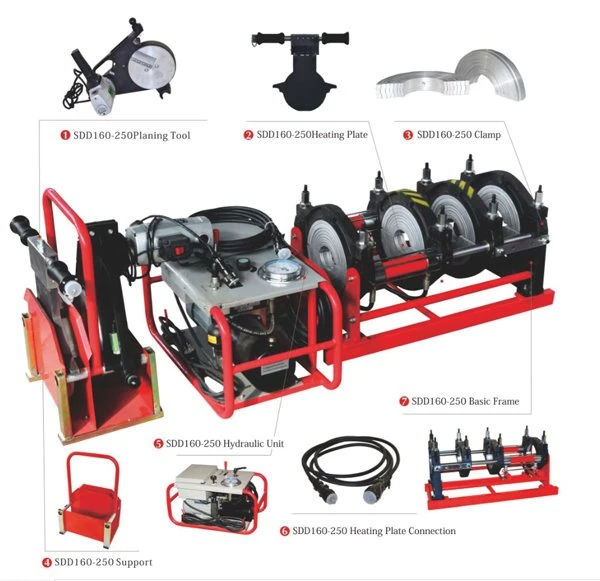
Ključne komponente
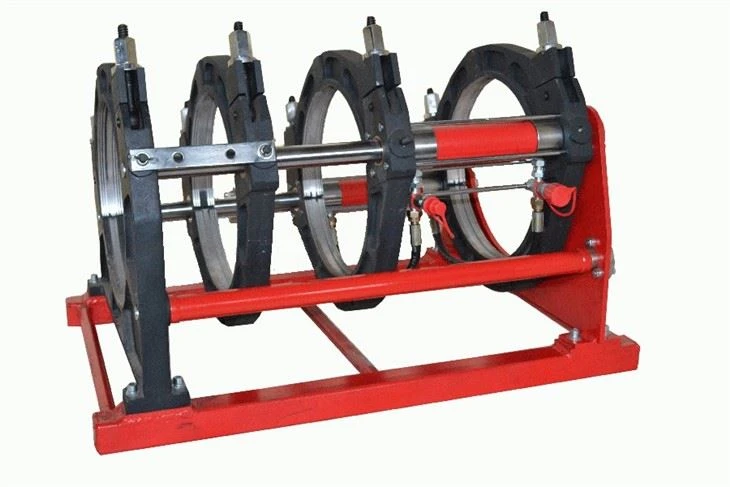
1. Osnovni okvir: aluminijeva zlitina, opremljena s cevnimi objemkami (sponke)
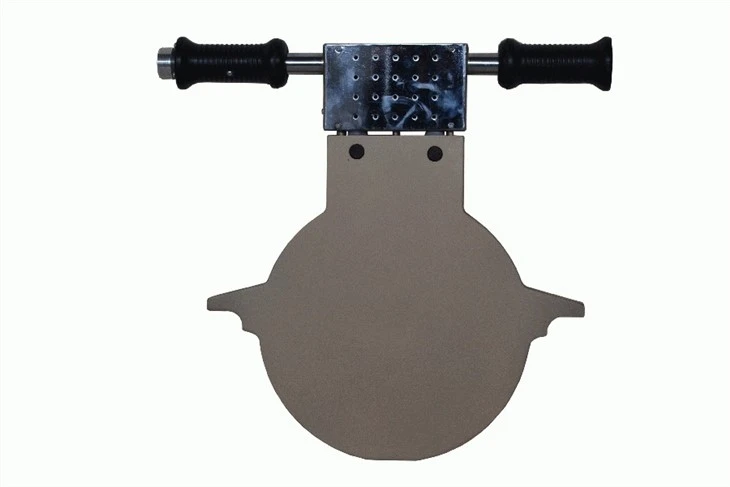
2. Grelna plošča: nelepljiva cev s prevleko iz PTFE (teflona), neodvisen sistem za nadzor temperature
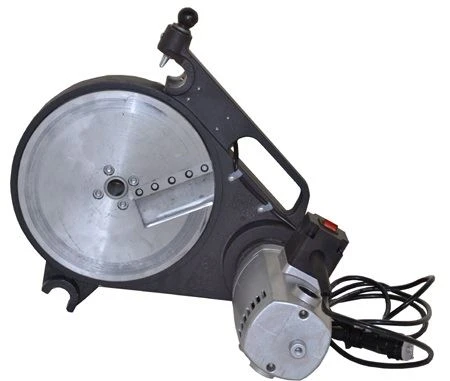
3. Orodje za načrtovanje/prirezovalnik: električno dvo-stransko rezalno orodje, samodejno odstranjevanje ostružkov
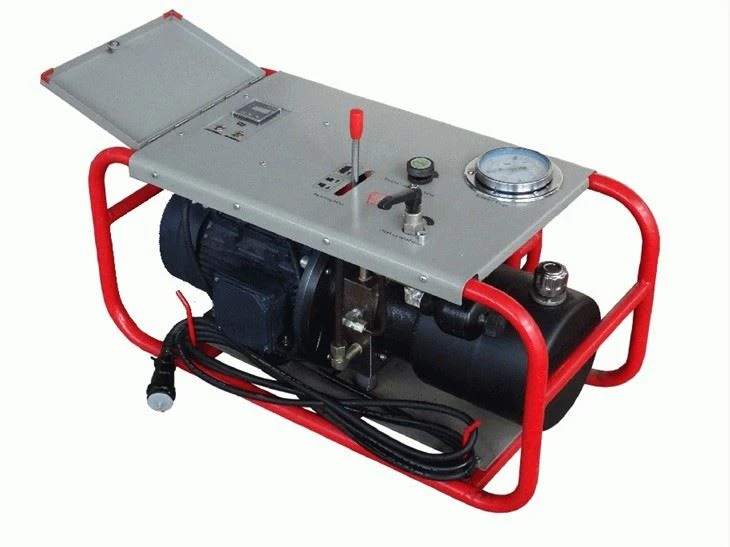
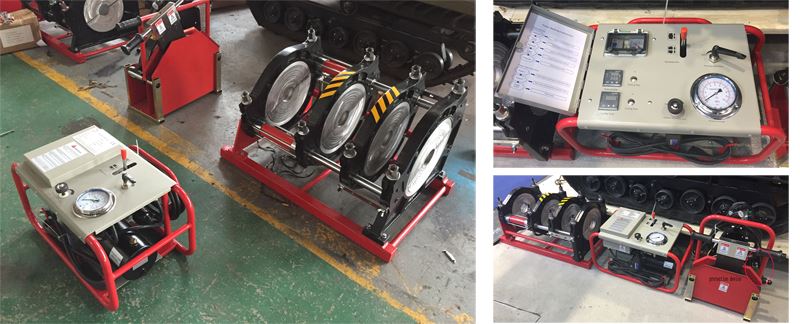
4. Hidravlična enota: Zagotavlja varilni tlak, vključno z manometrom, elektromagnetnim ventilom itd.
5. Sistem za nadzor temperature: Digitalni regulator temperature, PID nadzor, natančno nastavljiva temperatura
6. Časovnik: neodvisen časovnik, beleži absorpcijo toplote in čas hlajenja.
Kako deluje sočelno fuzijsko spajanje: postopek v 5 korakih
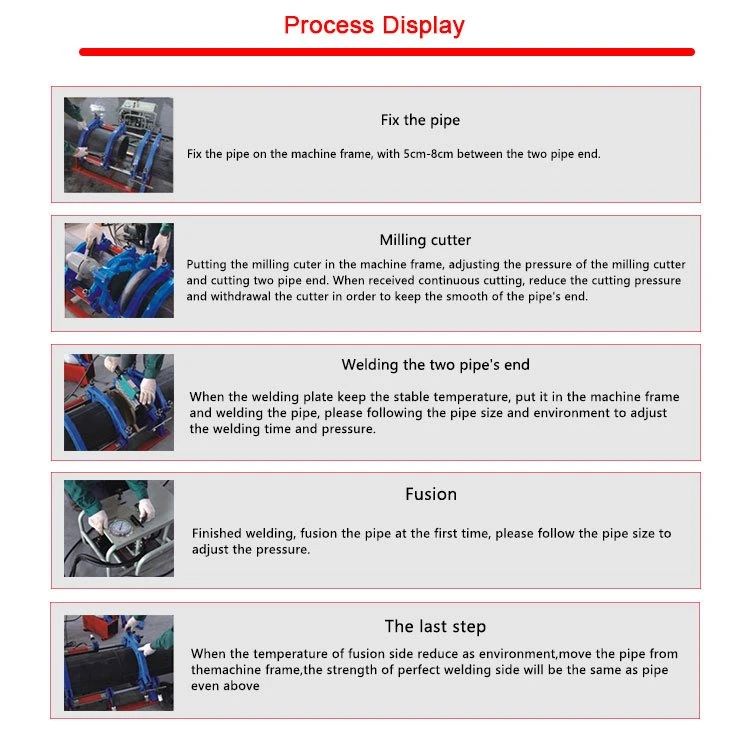
1. korak: Priprava in obrezovanje
Konci cevi so pravokotno odrezani z električnim orodjem za skobljanje (prirezovalnik) z dvostranskimi rezili za rezalne robove. Čisti, kvadratni rezi so bistveni za pravilno poravnavo in stik s celotno površino med spajanjem.
2. korak: Poravnava
Obrezani konci cevi so vpeti v čeljusti stroja in poravnani tako, da nalegajo pravokotno drug proti drugemu brez rež. Morebitni odmiki morajo biti v dovoljenih mejah; v nasprotnem primeru je treba poravnavo ponovno prilagoditi in konce ponovno -prirezati.
3. korak: Ogrevanje (Heat Soak)
Konci cevi so pritisnjeni na grelno ploščo, prevlečeno s PTFE-, pri nastavljeni temperaturi (običajno do 270 stopinj) z nadzorovanim tlakom. Toplota se vpije v konce cevi, tali material in oblikuje majhen zvar. Čas ogrevanja je odvisen od premera cevi in debeline stene.
4. korak: Fuzija
Ko je segrevanje končano, se vroča plošča hitro odstrani, da se čim bolj zmanjša hlajenje, staljeni konci cevi pa se stisnejo skupaj s hidravličnim pritiskom. Hidravlični sistem stroja vzdržuje natančen mejni tlak skozi fazo taljenja, pri čemer tvori notranje in zunanje zvare.
5. korak: Hlajenje
Spoj ostane imobiliziran v objemkah, medtem ko se material ohlaja in preoblikuje svojo kristalno strukturo. Čas hlajenja je odvisen od premera cevi in debeline stene. Nikoli ne premikajte in ne motite sklepa med ohlajanjem-prezgodnja odstranitev lahko ogrozi celovitost sklepa.
6. korak: Pregled in testiranje
Po ohlajanju lahko notranje in zunanje zvare po potrebi odstranite. Kakovost se preverja z vizualnim pregledom, hidrostatičnim pritiskom in v nekaterih primerih ultrazvočnim ali destruktivnim testiranjem vzorčnih spojev.
Postopek varjenja
Aplikacija
1. Komunalni inženiring: Polaganje in vzdrževanje vodovoda, zemeljskega plina in kanalizacije.
2. Industrijski sektor: Cevovodi za transport kisline in alkalij v kemični, energetski in metalurški industriji.
3. Namakanje v kmetijstvu: namakanje kmetijskih zemljišč, preusmerjanje vode iz rezervoarjev in cevovodi za razsoljevanje morske vode.
4. Drugo: rudniška jalovina, preprečevanje pronicanja na odlagališčih in zaščitni vodi za podmorske kable itd.

Paket strojev
Zakaj izbrati hidravlično sočelno varjenje?
Za infrastrukturne projekte velikega{0}}premera (plin, nafta, voda) je hidravlični stroj za sočelno varjenje industrijski standard. Evo zakaj:
Skladnost z ISO in ASTM: visoko{0}}kakovostni stroji so v skladu s standardoma ISO 21307 in ASTM F2620, kar zagotavlja, da varilni parametri izpolnjujejo mednarodne varnostne zahteve.
Natančen nadzor tlaka: hidravlični sistemi zagotavljajo konstanten tlak (0-180 BAR) po vsej površini cevi, kar je ključnega pomena za premere nad 315 mm.
Beleženje podatkov: v-kritičnih aplikacijah potrebujete dokaz o kakovosti zvara. Avtomatski stroji ponujajo vrata USB za prenos varilnih podatkov.
Vzdrževanje
1. Poskrbite za čistost – Zaščitite stroj pred prahom, vlago in umazanijo, zlasti grelno ploščo in hidravlične komponente
2. Redna kalibracija – Redno preverjajte točnost regulatorja temperature in manometra
3. Nega PTFE prevleke – Preglejte prevleko grelne plošče glede poškodb; zamenjajte, če je obrabljena, da preprečite lepljenje cevi
4. Vzdrževanje hidravličnega sistema – Redno preverjajte nivoje olja, tesnila in cevi; uporabljajte visoko{1}}kakovostno hidravlično olje
5. Zamenjava rezila – Zamenjajte rezila orodja za načrtovanje, ko so topi, da zagotovite čiste, kvadratne reze
6. Shranjevanje – Hraniti v suhem okolju; zaščitite grelno ploščo pred udarci
7. Usposabljanje operaterjev – Investirajte v celovite programe usposabljanja za dosledno kakovost in varnost zvarov
Izbirni deli

pogosta vprašanja
V: Katere materiale lahko varijo stroji za sočelno fuzijo?
O: Večina strojev za sočelno zlitje HDPE lahko vari PE, PP in PVDF cevi in priključke. Združljivost materiala vedno preverite pri proizvajalcu.
V: Kako dolgo trajajo sočelni fuzijski spoji?
O: Če so pravilno nameščeni in vzdrževani, lahko HDPE čelni spoji zdržijo več kot 50 let, kar je enako življenjski dobi same cevi.
V: Kakšna je največja velikost cevi za čelno fuzijo?
O: Stroji so na voljo za cevi s premerom od 40 mm do 3000 mm (3 metre), z rešitvami po meri pa so na voljo tudi za večje velikosti.
V: Ali se čelno fuzijo lahko izvaja na terenu ali samo v delavnicah?
O: Sočelno zlivanje se lahko izvaja tako na terenu (jarki, gradbišča) kot v delavnicah. Prenosni ročni in hidravlični stroji so posebej zasnovani za pogoje na terenu.
V: Kolikšen pritisk lahko prenesejo sočelni spoji HDPE?
O: S cevmi HDPE razreda PE100 lahko sistemi za sočelno fuzijo prenesejo pritiske do 16 barov (232 psi) ali več, odvisno od zasnove cevi in standardov.
Priljubljena oznake: hdpe cevi butt fusion jointi stroj, dobavitelji, proizvajalci, po meri, veleprodaja, popust, ponudba, razsuto, na zalogi


